作者 | 王凌方
编辑 | 邱锴俊
或许只有走一趟产线,才能体会到 好电池不 仅是产 出来的, 更 是防出来的。
11 月 13 日,南昌, 欣旺达动力小米龙甲电池 电芯产线首次对媒体开放 。 小米三位 SIE 工程师带着媒体在电池产线走了将近 三个 小时 ,毫不夸张地说,这是笔者参观时间最长的一次。
这一路 看到的不只是设备 和生产 , 更 是一套把标准翻译成动作的方法。
难得的是, 讲解的人 不背稿 , 媒体问啥 答 啥,答 不上来的,当场把工艺工程师叫过来 核实 。 这种讲法比发布会可信,因为每句话后面都有一台设备 和生产 对 得 上。
还是先看几个硬核数据 。
从电芯到电池包下线, 8000 多个质量控制点,核心工序 100%全检。进厂原材料 400 多项检测,电池包出厂前再做 400 多项终检,生产数据留一万多条,存 15 年。浆料这一路除磁做了五道,行业通常两到三道。辊压厚度公差 ±2 微米, 要知道 一根头发 都要 50-80 微米。卷绕工位常规四台 CCD 盯对齐度,小米又加了四台专盯极片外观。 极芯入壳前,11 台相机查极耳。 电芯上盖 焊接一次成功,不许返工。
这些算不上行业标配,是小米一层层加上去的。
小米把这件事概括成三句话,标准小米定,过程小米盯,质量小米担。
标准先抬到国标之上
要看懂这条线,得先知道标准定在哪。
热安全 方面 , 小米要求, 55℃高温满电做单电芯热失控,要求无热蔓延、不起火不爆炸 ; GB 38031-2025 国标的测试条件是 22±5℃、95%SOC。
结构安全 方面 , 小米要求 25 毫米撞击头、500 焦耳能量之后功能不失效、不泄漏 ;国标是 30 毫米、150 焦耳 , 只要求不起火 。
电气安全 方面 , 小米要求 绝缘电阻 500 欧每伏;国标 100 欧每伏,还配了毫秒级机械闸刀,最快 3 毫秒断电。
功能安全 方面,小米要求 做到 ASIL-D;推荐 性 国标 是 ASIL-C。
高标准从浆料开始
车间是十万级洁净 , 重点工序达到万级 , 按讲解人的说法,堪比外科手术室。 设备外部都包上了蓝色胶布,防止设备外部有任何颗粒脱落。 金属微粒落进电芯,埋下的是微短路 的隐患 。
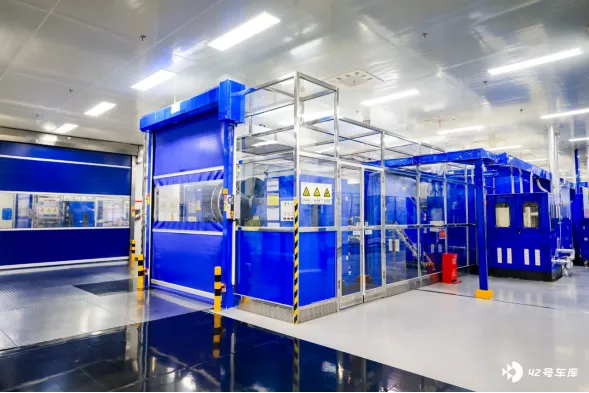
第一道关键工序是合浆。正极材料、导电剂、粘结剂和溶剂进罐,被高速剪切搅成浆料。这一步看着粗,其 实是整条线里最 开始 的一步,批次一致性决定了后面所有工序的上限。
浆料这一路, 小米 除磁 就 做了五道 。从投料、合浆到涂布,行业通常是两到三道。先清大颗粒,再抓微米级,一层层往下压。一颗几十微米的金属碎屑留在极片上,后面可能刺穿隔膜。这类缺陷成品检测极难抓,只能在源头不给机会。 磁棒定期检测、做趋势监控,不等失效才换。
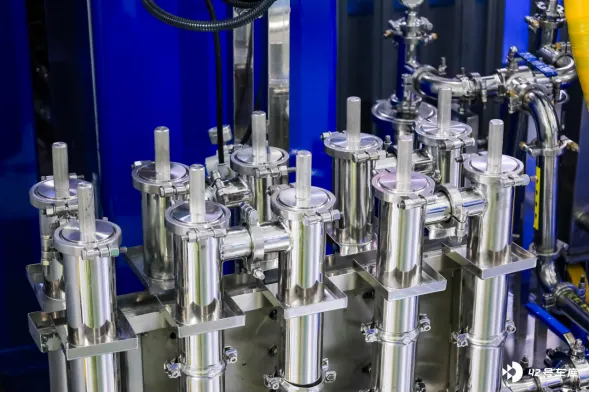
除磁设备
小米 要求 在搅拌罐上装声音监控。桨叶和罐壁之间的间隙很小,一旦刮蹭,磨下来的是金属粉末,混进浆料就是给电芯埋下内短路的种子。 刮久了罐体受损,本身也是安全隐患。声音是最早露头的信号,听到异响就停机,不等它变成一整罐废料。这也是后面还要上五道除磁的原因,一头防,一头拦。
涂布机头前还有一道模温机,把浆料拉到设定温度,为的是把粘度锁进窗口。 防止浆料因温度波动出现沉降或粘度变化,确保上料供应稳定 ,以及 涂布厚度 和面密度的均匀性。
把误差压进两微米
涂布是把浆料均匀涂到铝箔或铜箔上。 这一段 ,小米 做的是 100%全检不是抽检,面密度、涂布尺寸、外观缺陷都全检。 面密度是单位面积的活性材料重量,直接决定单颗电芯容量。
涂布工艺有很严格的尺寸管控,是 管控涂层的宽度、两侧留⽩等尺⼨偏差,若偏差⼤,易造成正负极错位短路、极⽿焊接不良,电芯容量⼀致性下降等问题。
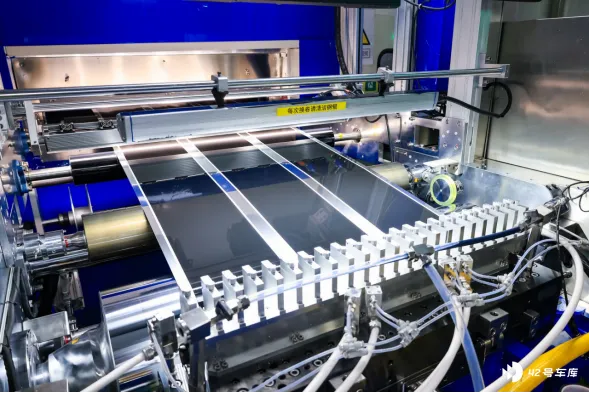
烘干之后是辊压, 近百吨压力,厚度公差 ±2 微米 ,要知道 一根头发 50-80 微米。 压松了能量密度不够,压太紧电解液浸不进去, 锂离⼦传输受阻,影响循环性能 。 辊压出口还架了高分辨率 CCD,看涂布宽度、划痕、开裂。
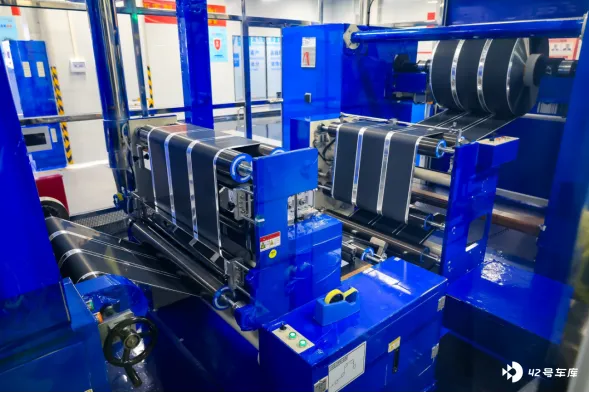
这段用激光对极片厚度在线连续扫描,波动一出现就自动调参数, 做到 自闭环。辊压段也布了除磁, 属于多级异物防线,在每个生产环节规避新增异物风险 。
卷绕工位上多出来的四只眼睛
卷绕是把正极、负极、隔膜按螺旋方式卷成极芯。常规配置里有四台精度 0.1 毫米的 CCD 盯对齐度,看隔膜包负极、负极包正极。正极涂层露在外面,就是析锂和内短路的起点。
常规之外,小米要求加装四台 CCD,专盯极片外观瑕疵,破损、翻折 等 。这个加法在多数电池厂看不到。理由不复杂,这类不良卷进极芯,外面完全看不出来,最后是自放电偏高或者内短路,等常规抽检发现,已经晚了。
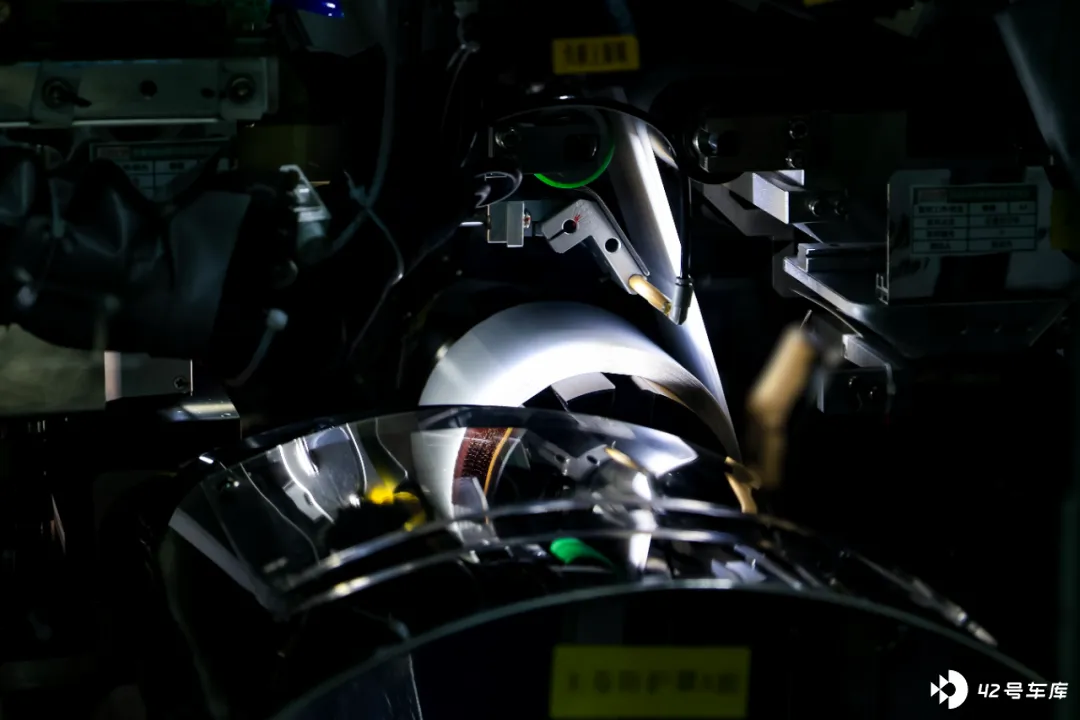
加下料环节两台 CCD 查极耳错位、边距,一个卷绕工位前后十来只眼睛。张力波动控制在正负 5%以内,靠 的是 圆形卷针和实时检测。
卷绕后、热压后还有 100%的 X-ray,垂直极片方向扫四个角,看层间包覆,也看极片间隙、褶皱、撕裂、异物。间隙太大长期析锂,间隙太小没有膨胀空间,拐角应力集中。这些是外观和电性能测试都摸不到的东西。
极芯入壳前,极耳检测配了十一台相机,认弯折、扭曲、撕裂、错位;入壳推力 100%实时监测,极芯有损伤,推力先异常。
还有一处容易被忽略,工人目检也被摄像头看着,动作不规范、流程跳步,系统 都 会提醒。这条管的不是设备,是人。制造波动很大一部分来自人,把人的动作变成可记录、可回溯的数据,一致性才 有保障 。
焊接不给自己留返工这条路
小米对焊接的要求是一句话,一次成功,不许返工。行业里有些位置的焊点可以补焊,小米不给这个口子。
二次焊接本身就是二次热输入。焊缝组织变了,极耳状态变了,热影响区扩大,可靠性打折。补过的焊点做破坏性检测可能过,装到车上跑五年十年没人敢担保。
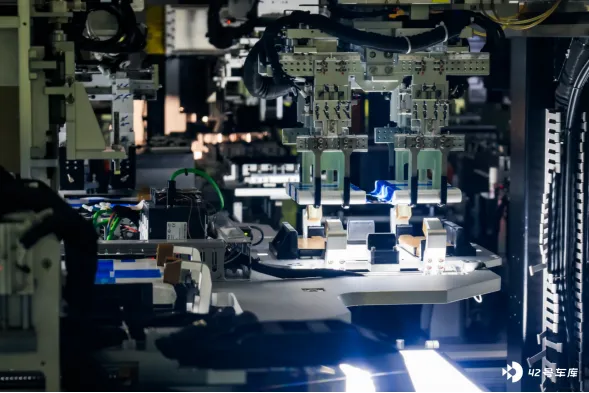
焊接
所以焊前、焊中、焊后都做 100%检测。 焊前 CCD 查极耳外观,开裂缺损不许流入;焊中可见光加红外盯着熔池,防虚焊漏焊;焊后 CCD 再查焊点。极耳与顶盖走超声加激光,全程记录功率,功率异常就是烧穿或虚焊的前兆。
标准定起来容易,落地难。早期焊接优率上不去,小米把自己工厂的焊接专家拉到南昌,一待几个星期,和欣旺达动力的工艺团队一起调参数。主机厂的经验要真进产线,人必须到场。
在标准对齐的过程中,供需双方立场不同,就难免会有摩擦矛盾 。 餐叙时,小米方举了一个简单的例子, 例如 停机上电重开,小米 方面 要等质量风险 完全 排查完才放行,供应商可能多等半小时,也可能两个多小时, 对供应商来说耽搁 一分钟都是 损失 。 这类分歧早期不少,有一次两边在电话里吵得很凶,第二天坐下来把动机和路径讲开,才拉齐。
用小米项目对接人的话说,今天能在媒体面前讲的亮点, 很多 都是吵出来的。
8000 个点 靠谁来盯
小米的口径是,从电芯到电池包下线超过 8000 个质量控制点,核心工序 100%全检。 原材料 400 多项检测,电池包出厂前再做 400 多项终检,生产数据超万条,15 年存档。
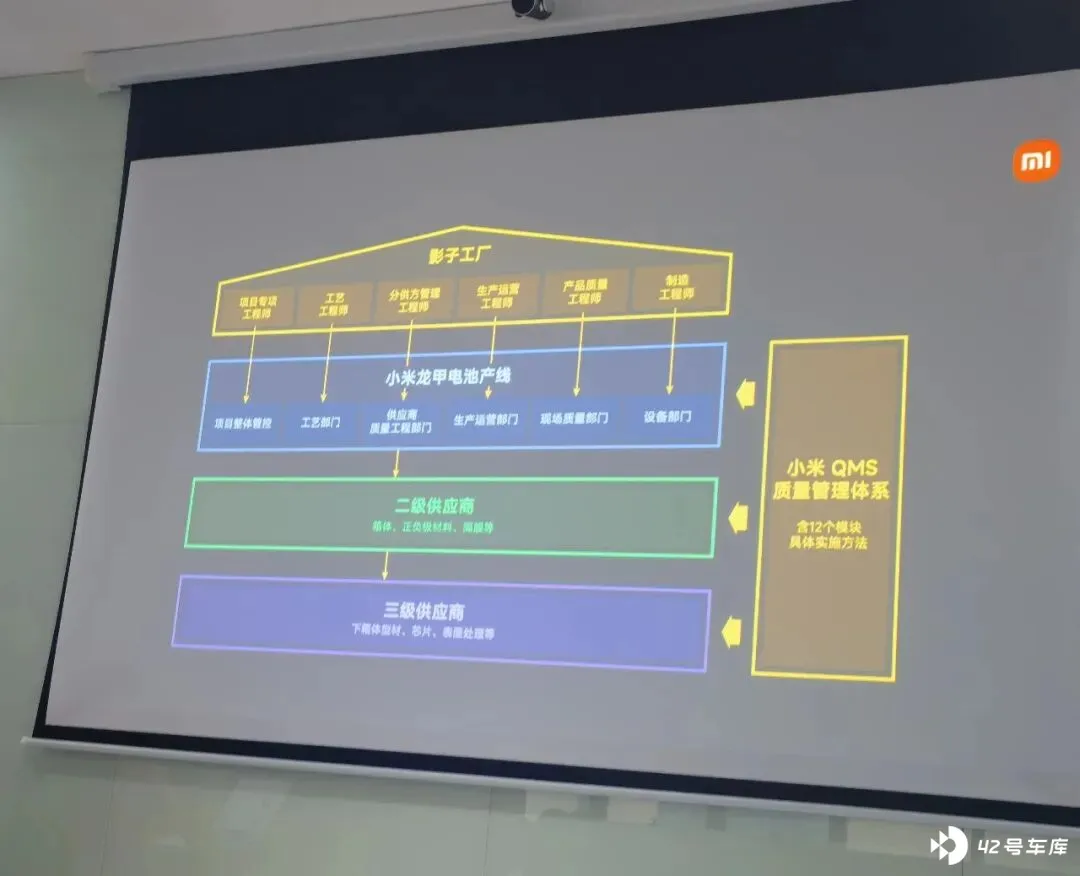
点数只是账面。真正难的是谁对每一个点负责。传统模式里主机厂提要求,供应商交付,出问题是商务问题。 小米的做法是把人塞进产线,叫影子工厂。 SIE 按职能一一对应,PE 对工艺,ME 对设备,生产工程师对人和组织,PQE 对现场质量,分供方管理工程师对 SQE,项目专项工程师对研发 以及项目统筹管理 。 十几位工作人员常年扎在二三级供应商,正负极材料、隔膜、电解液、气凝胶、箱体型材,一家一家过。
再加一套 QMS,十二个模块,标准作业、人员培训、分供方管理、设备维保、异物管控都在里面,在几百家供应商里做能级评定,弱的重点穿透。最硬的验证是报废率,早期监测不合格直接报废,数字不好看,但爬坡爬得快。
电芯出厂前要高 SOC 静置测压降,抓内部有微弱缺陷的自放电异常品。配组按容量、内阻、电压挑参数匹配的装同一个包。 PACK 线上,气凝胶粘贴两道 AI 检测,中隔板涂胶、底部涂胶 100%全检,巴片焊接 2D 加 3D 视觉全检再叠人工复检,封箱后用蓝光 3D 扫百万级点云核对整车装配尺寸。
装车之后是 7×24 小时监控,行车、充电、停放全场景覆盖,停车休眠也有车端巡检,异常主动唤醒上报。电池出厂,事情才刚开始。
三个小时走下来, 给笔者 印象最深的不是哪个数字, 而 是一种不放松的劲头。 整条产线上, 小米和欣旺达做了很多不划算的事情,例如 多加四台相机,多听一种声音,多设一道除磁,多等两个小时再开机。
但电池这行的安全,就是靠这些不划算的事堆出来的。一颗碎屑、一个没压实的焊点、一次没对齐的卷绕,出厂检测都可能过关,在车上跑三年五年才露头。到那时候,代价是一台车,和一个家庭。
或许正是些琐碎的控制点,才帮助用户构筑起安全的防护墙,较真的车企和供应商是值得尊重的。