


作者 | 王凌方
编辑 | 邱锴俊
固态电池作为高比能量、高安全的电池备受关注。
在 中国电动汽车百人会论坛( 2025 ) 上,全固态电池依然是关注重点。论坛上,很多专家和企业都对全固态电池进行了阐述。
先解决两个业内最关心的问题,量产时间和安全性问题。
中国电动汽车百人会副理事长、中国科学院院士欧阳明高预测,目前看 全固态电池产业化开始的时间为 2027 — 2028 年 , 以实现 电池比能量 400Wh/kg 为目标; 2030—2035 年,5 00Wh/kg 也将进入产业化阶段。
安全方面,全固态并不是完全没有安全问题的电池。 中国电子科技集团第十八研究所研究员肖成伟 表示,全固态电池在安全性有了很大提升 ,但电池热失控的问题还是存在,并不是完全没有安全问题的电池,它的热失控温度相比液态会提升 30-50 ℃, 在高比能情况下对电池安全性提升会有很大的保障。
产业化路线: 2030 量产关键节点
在论坛上,欧阳明高和肖成伟都对全固态电池的产业化时间做出了预测,二者观点大体一致。
欧阳明高表示,全固态电池产业化预计在 2027-2028 年起步,到 2030 年实现规模产业化,届时能量密度可达 400Wh/kg 。在 2030-2035 年间,能量密度为 500Wh/kg 的车用全固态电池也将实现量产。
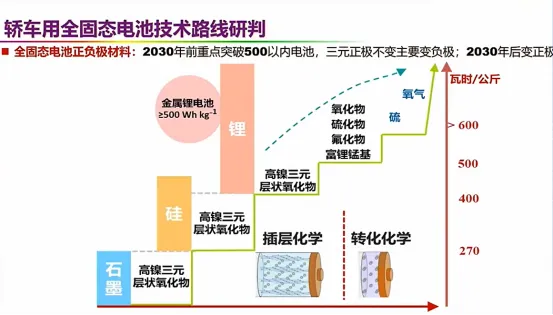
根据新能源汽车路线图 3.0 制定的目标是,全固态电池 2030 年做到 500Wh/kg ; 2035 年做到 600Wh/kg,2040 年做到 700Wh/kg 。 当然产业化可能要比这往后延 5 年。
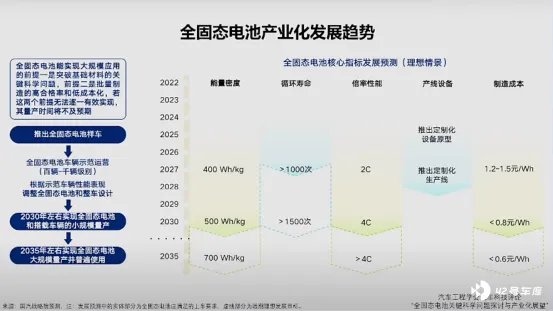
肖成伟给出的发展预测是, 2025 年推出全固态样车; 2027 年希望实现百辆到千辆级的示范; 2030 年实现全固态电池小规模量产和整车应用; 2035 年实现全固态电池大规模量产。
根据 新能源汽车路线图 3.0 所设定的目标,全固态电池在 2030 年应达到 500Wh/kg 的能量密度; 到 2035 年提升至 600Wh/kg ,而到了 2040 年则需达到 700Wh/kg 。 不过 ,实际的产业化进程可能会比这些目标延后约五年。
肖成伟提出了他的发展预测:预计在 2025 年推出全固态电池样车; 2027 年期望实现从百辆到千辆级别的示范运行; 2030 年将实现全固态电池的小规模量产及整车应用;而到了 2035 年,全固态电池将实现大规模量产。
在能量密度方面,肖成伟根据汽车工程学会科技评论 「 全固态电池挂件科学问题探讨与产业化展望 」 提供的信息, 给出了 理想的发展 过程, 即 2027 年,全固态电池单体应达到 400Wh/kg 的能量密度,循环生命周期超过 1000 次,并实现 2C 的快速充电能力; 2030 年目标是 500Wh/kg ,而到了 2035 年,期望全固态电池的能量密度能达到 700Wh/kg 。
技术路线:硫化物和聚合物复合电解质
在技术路线选择上,欧阳明高认为,全固态电池的 主体电解质可能还是硫化物 。肖成伟也指出,目前产业化路线主要是 硫化物和聚合物复合电解质 两条路线。
具体来看,正极材料升级方向为超高镍和富锂锰基,负极升级方向为硅基材料与锂金属。
在材料体系方面,欧阳明高也表示,现阶段, 全固态电池要做到 400Wh/kg 的能量密度,负极材料必须更换为硅碳负极,到 2030 — 2035 年,正极还可以一直用高镍三元。
下一阶段,当全固态电池要实现 500 Wh/kg , 负极材料就 必须更换为 锂金属了,因为硅碳负极无法满足这一要求 。然而,使用锂金属也面临诸多难题,比如锂枝晶生长、体积膨胀以及熔点低(锂的熔点仅为 180 ℃)等问题。欧阳明高表示,目前,学术界提出了在锂金属表面形成钝化层的解决方案。
发展难点:材料本征缺陷和制造工艺双重挑战
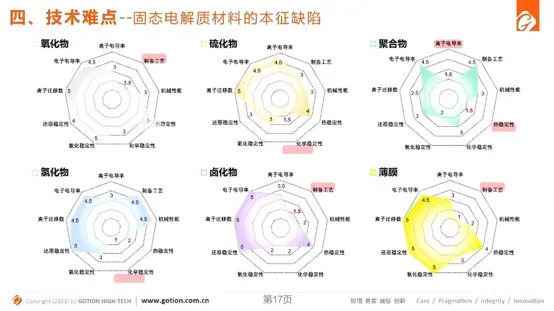
国轩高科动力能源有限公司首席科学家朱星宝指出,固态电池在材料本征方面存在诸多缺陷。
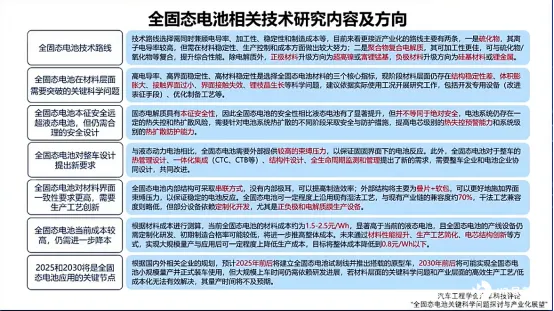
例如, 氧化物电解质,存在材料碎裂以及制备过程中工艺放大困难的问题;硫化物则面临空气稳定性差的困扰;聚合物的离子电导率较低;氢化物合物化学稳定性欠佳;卤化物在制备工艺和稳定性方面表现不佳。薄膜电池虽最早研发成功,但难以放大生产,只能制作小电池。
当下, 全固态电池面临的最大技术瓶颈是正极、负极与固态电解质之间的高界面阻抗。 这主要是因为材料接触时不可避免地会产生接触空隙,进而导致电化学不稳定性增加,为此需要采用加压工艺。不仅在制备过程中需要加压,使用过程中也同样如此。
肖成伟表示,目前全固态电池通常需要施加 30-50 个大气压的外部压力,这对整车设计提出了新的挑战,也限制了其应用。 理想的压力水平是控制在 3-5 个大气压以内。
负极方面同样问题重重。现阶段使用的碳硅负极以及未来的锂金属负极都存在各自的问题。欧阳明高认为, 负极的重点攻关方向是研发高容量、低膨胀、长寿命的硅碳负极,将膨胀率控制在 20% 以内。
朱星宝提出,仅靠简单的外部约束力远远不够,还需从黏结剂、硅碳体系设计、硅表面包覆和沉积等角度进行优化。若要追求更高的能量密度,采用锂金属负极时,还会面临锂金属粉化和库伦效率低的问题。
此外,锂枝晶生长也是一大难题。厦门大学教授、中国科学院院士孙世刚介绍说, 即使是固态电池,锂枝晶仍可能沿着固态电解质晶界生长,从而引发短路。
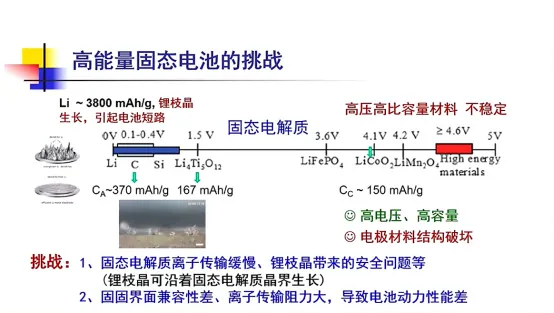
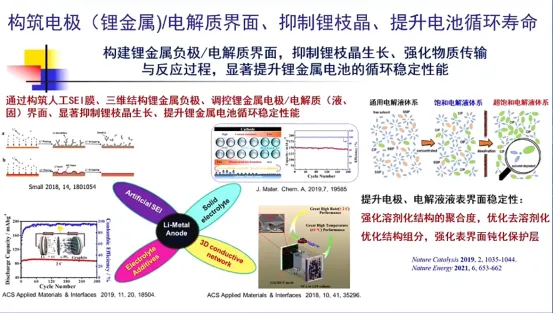
正极方面的问题是,高电压高比容量材料的稳定性较差,容易出现衰减。 目前,行业内通过构筑人工 SEI 膜、构建三维结构锂金属负极、调控锂金属电极 / 电解质(液、固)界面等方式,来抑制锂枝晶生长,提升锂金属电池的循环稳定性。同时,还会采取提升电极、电解液液表界面稳定性,强化溶剂化结构的聚合度,优化去溶剂化过程、结构组分,强化表界面钝化保护层等措施。
宁波容百副总裁兼中央研究院院长李琮熙 也指出全固态电池面临的挑战。
在成本端,硫化物固态电解质的关键原料, 硫化锂的价格在几年前还高达 1500 美元 / 千克,是液态电解质的 150 倍, 但当下通过工艺优化,良率的提升,利用硫化氢等化学转化工艺技术,使得硫化锂的生产成本正在迅速降低,随着硫化锂和硫化物固态电解质的规模化生产,干法电极技术的引入,材料和零部件的简化, 预计到 2035 年,电芯 BOM 成本有望降至 0.4 元 /Wh 以下。
制造工艺端, 全固态电池产业化在制造工艺上的主要障碍在于加压和堆叠。在加压工艺上,为了解决全固态电池特有的界面接触性较差问题,需借助能实现高温高压的等静压机,但这类设备以液体为压力介质,需要加入密封工序,仅这工序就需要 30 分钟, 而在近期,业内除了均匀加压设备,还创新性地引入了食品行业中的真空设备工艺进行多方面的尝试。
最近也有成功案例显示,通过这类新型设备可以成功制造出压缩率 40% ,厚度偏差在 2.5% 以内的全固态电池电芯,这与传统 WIP 设备效果相当。
在量产方面,固态电解质及其原料硫化锂的价格高昂,新供应链体系的构建等,都是全固态电池当下面临的难题。
发展现状:企业竞相角逐的赛场
全固态电池巨大的发展潜力,吸引了国内外众多电池企业和主机厂纷纷投入研发,一场激烈的 「军备竞赛」 已然打响。
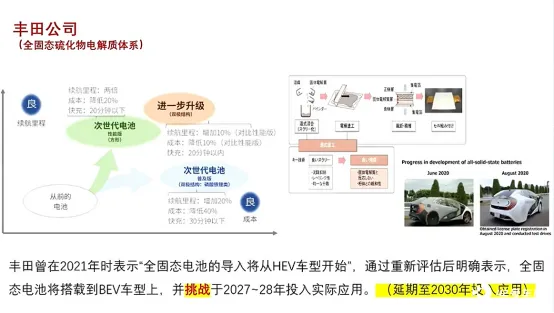
例如,丰田 在做全固态硫化物的体系, 根据早期计划, 2027 — 2028 年 , 全固态电池要 投入实际应用,现在看来还是存在一些技术难题需要攻克,现在延期到 2030 年要投入应用。
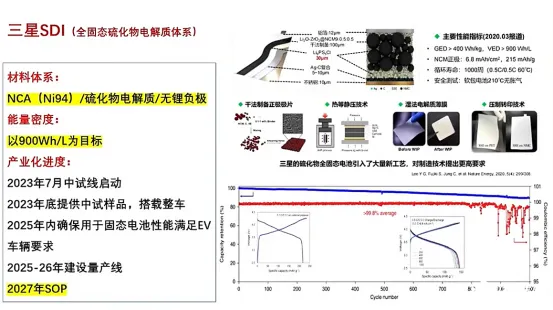
韩国三星同样聚焦硫化物体系的固态电池, 采用 高镍和无锂负极,用的硫化物 电解质 , 以 900Wh/L 为 目标, 2027 年要实现 SOP。三星将全固态电池视为改变竞格局的关键技术,不断加大投入,其重量能量密度目标为 450Wh/kg,极具挑战性。
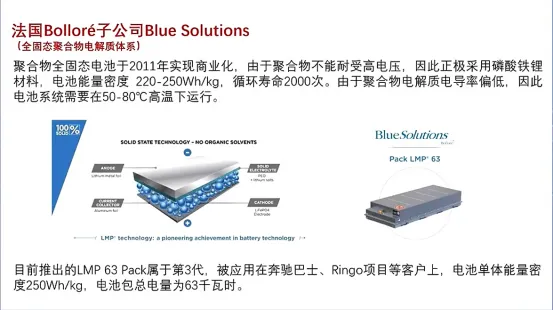
法国的 Bollore 子公司 Blue Solutions 从聚合物方向进行探索,已经在部分车型上实现了千辆级应用。该公司的 正极采用磷酸铁锂,负极使用金属锂 ,由于聚合物的特性,电压窗口受到限制。不过,通过技术创新,其单体能量密度已达到 250Wh/kg,在金属锂应用方面积累了宝贵的经验。
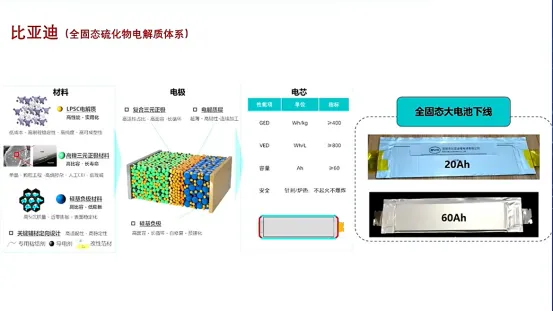
国内企业也在全固态电池研发领域积极发力。国内的比亚迪以硫化物为主做技术开发,采用 高镍的三元正极 、硅碳负极,采用干法工艺路线, 研发的电池能量密度可以做到 400Wh/kg 的水平,20Ah 和 60Ah 样品实现了下线 ,经过测试之后也 具备 比较好的性能。
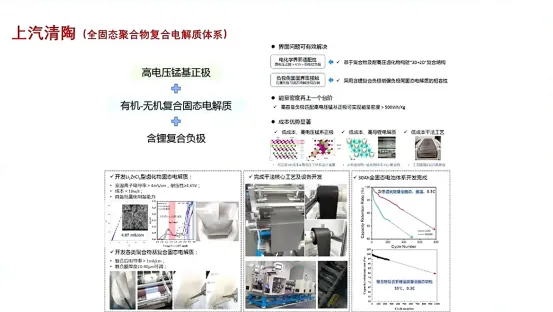
上汽清陶 采用 聚合物复合电解质体系,正极 使用 高电压的锰基正极,负极采用含锂复合负极,中间电解质层为聚合物复合体系,并运用卤化物电解质和干法电极生产工艺。目前已开发出 30Ah 的全固态电池,各项指标表现 良好 ,研发进展顺利。
论坛上,太蓝新能源董事长高翔也介绍了他们的全固态电池规划。 高翔表示,他们将通过三步走实现全固态电池, 第一步要减掉隔膜 ,同时减掉部分电解液,实现半固态电池的阶段,将率先应用于新能源汽车、储能大规模应用市场; 第二步,将完全减掉电解液, 这是太蓝全固态电池阶段; 第三步,进一步减掉负极, 这样相对原有的液态锂电池只剩下正极材料, 打造出全固态无负极电池 。 高翔认为,到这一阶段,才是全固态电池的最终阶段。
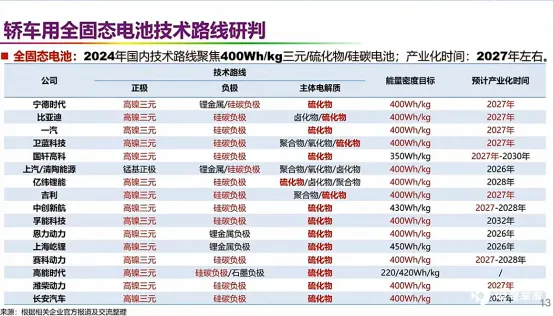
此外,欧阳明高调研了国内主要的全固态电池的技术路线。目前看,国内众多企业在全固态电池技术路线的选择上各有侧重,但多数企业在 2027 年左右将能量密度目标设定在 400Wh/kg ,负极多采用硅碳负极或锂金属负极,主体电解质集中在硫化物、聚合物、氧化物、卤化物等,正极则以高镍三元或锰基正极为主。
全固态电池虽前景光明,拥有高能量密度和高安全性的巨大潜力,但在技术层面仍面临诸多瓶颈。电芯放大带来制备工艺参数、性能的改变,以及后期采用锂金属负极时,界面问题和锂枝晶问题,成为其发展道路上的巨大阻碍。
不过,随着众多企业和科研人员的不懈努力,以及技术的不断创新,相信在未来,全固态电池能够突破这些难题,为电动汽车行业带来新的变革。


