作者 | 王凌方
编辑 | 邱锴俊
东风日产 N7 在合资纯电车型中脱颖而出。
2025 年 6 月,东风日产 N7 销量达 6189 辆,成为合资品牌纯电车型销量冠军。 截至 2025 年 6 月,东风日产 N7 累计交付量突破 1 万台 ,成为合资纯电车型中交付速度最快的车型。
这样的成绩来源于前期对客户需求的精准把握。 东风日产对 超过 2 万个家庭 进行了 调研 , 调研结果显示,消费者所期望的新能源车,不仅需具备 足够 的舒适性和智能化,更要确保使用的安心。
为了满足消费者的安心需求,在电池安全方面,东风日产选择与老搭档欣旺达共同合作。
早在 2018 年,欣旺达动力与东风日产开启合作,从 HEV 电池技术的联合攻关起步,逐步将合作延伸至纯电领域。
7 月 27 日,欣旺达首次向媒体及用户开放义乌基地「黑灯工厂」,来展示东风日产 N7 电芯「超安全、超快充」技术落地的制造基础,以及欣旺达本身的品控能力。
工厂定位: 未来工厂
欣旺达义乌工厂⼀期、⼆期整体占地⾯积 1300 亩, 87 万平⽅⽶,相当于 120 个标准的⾜球场。从投料到成品,整个⽣产⼯艺涉及近 30 道⼯序, 50 多道环节, 6000+ 参数管控。
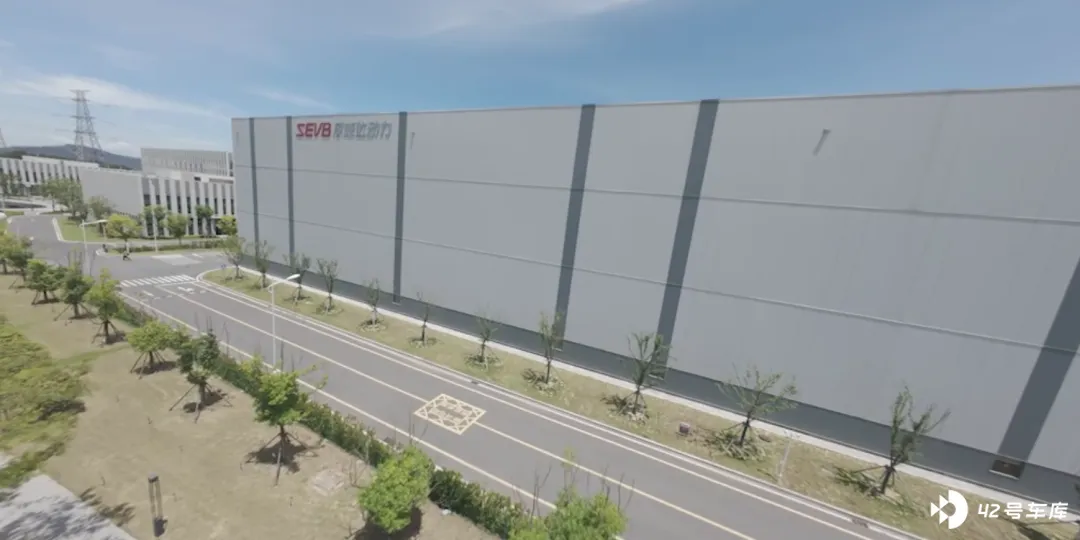
根据欣旺达的规划,是将义乌工厂打造成未来工厂。因此,工厂采用了先进的自动化技术,实现高精度、高效率的生产流程,集成 AI 技术,如极片瑕疵检测、人工目检 AI 检测、 CT 成品检测等,以提升生产效率和产品质量。
来看一下,义乌工厂的先进性体现在哪里?
一是,封闭式 投料 。
与传统开封投料方式不同,义乌基地采用封闭式管道负压吸料系统 ,将磷酸铁锂等原材料直接从储料罐输送至搅拌缸,避免粉尘污染。投料口配备高强度除磁装置 , 15000 高斯的磁场强度可捕捉直径 0.1mm 以上的金属异物 ——这类异物若进入电芯,可能导致内部短路,是引发安全事故的重要隐患。从用户角度看,严格的异物控制直接提升了电池的安全性和循环寿命 。
二是,高效率的 搅拌工序 。
欣旺达的是 搅拌环节采用高速连续分散技术,将粉料与溶剂混合成均匀浆料,效率较传统批次搅拌提升 4 倍,占地面积减少 60% 。 搅拌工序中,配备了三级过滤系统和实时磁性检测装置,确保每 10 分钟对浆料进行一次纯净度取样分析,严格把控磁性物质含量, 保持在 5ppb (十亿分比浓度)以下 。 这种精准控制直接影响电芯的续航能力,搅拌均匀度每提升 1%,电芯实际续航可增加 2-3 公里。
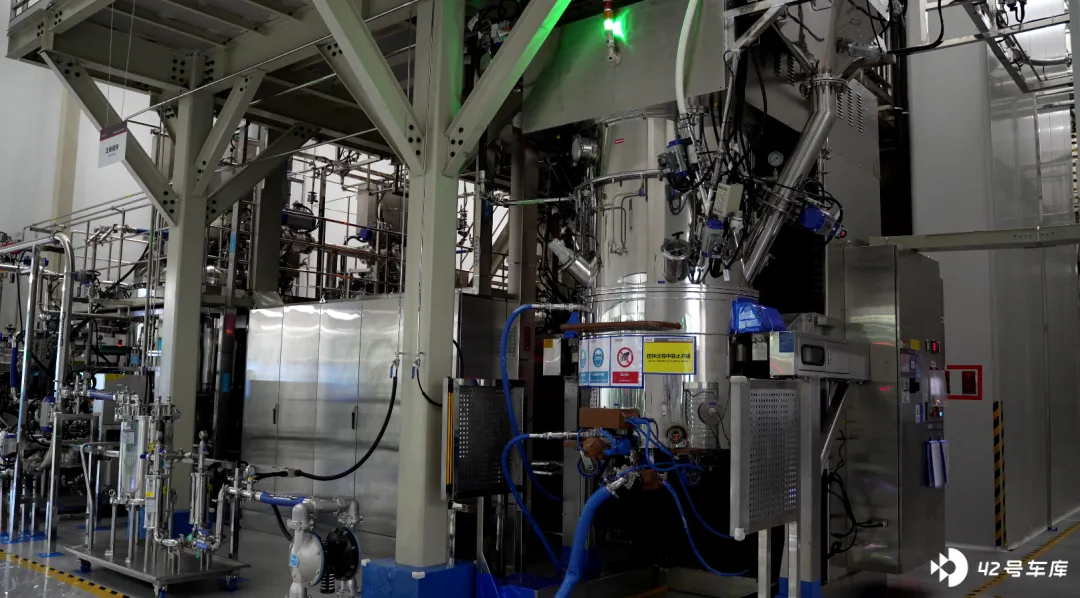
三是, 毫米级控制的 「隐形战场」涂布工序 。
涂布是电芯生产的核心工序, 欣旺达义乌基地采用复合涂布技术:极片下层涂覆高粘结剂浆料增强附着力,上层涂覆高导电剂浆料提升离子传导效率。 关键设备采用磁传动替代传统齿轮传动,彻底消除金属碎屑产生的风险;涂布精度由 AI 自闭环系统把控,电动千分尺实时监测厚度(误差≤±1μm),9 点面密度仪同步检测涂覆均匀性,数据每 0.5 秒更新一次, 确保每平方米极片的重量偏差不超过 5g。
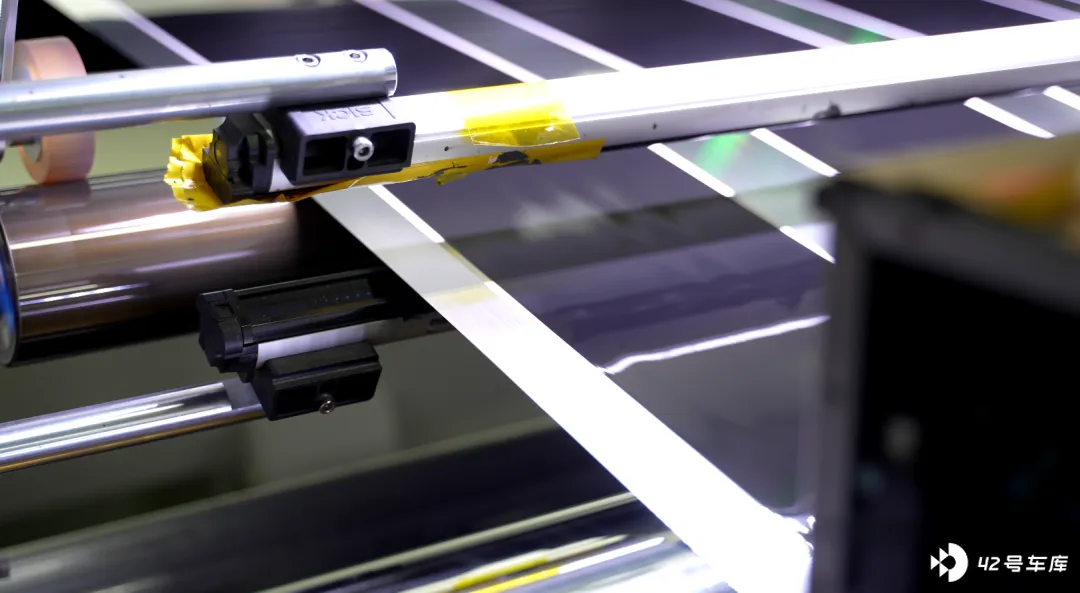
更严苛的是环境控制 , 涂布车间为千级洁净环境(每立方米尘埃颗粒 ≤35200 个),而行业普遍为万级标准(每立方米≤352000 个) 。这种「手术室级」的洁净度,可减少极片表面微颗粒附着,降低后期短路风险。
四是,高 强度与精度 要求的 辊压分切 工序。
欣旺达的 辊压环节采用预延展技术,通过缓慢拉伸铝箔消除内应力,将断带率控制在 0.03 次/万米以下。 辊压后的极片厚度公差严格控制在±1μm,较行业±3μm 的标准 大幅提升, 这为后续卷绕工序的精准对齐奠定了基础。
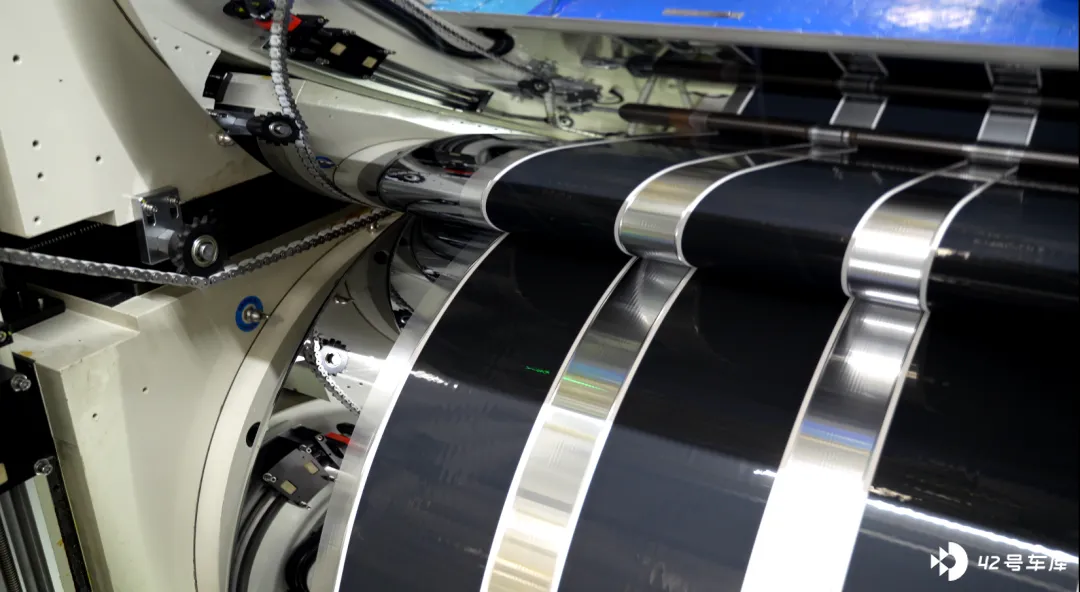
分切工序则配备 7 套 FU 除尘模块与负压吸尘系统, 将粉尘浓度控制在 0.1mg/m³以下。 分切后的极片边缘光滑度通过 CV 视觉检测系统全流程监控, 任何超过 0.05mm 的毛刺都会被自动识别并剔除 ——这类毛刺若残留,可能刺穿隔膜导致正负极短路。
在这样的生产工艺下,欣旺达造就的电池,在一致性、安全性和稳定性等方面都有良好的表现。
N7 电芯 设计:低温、安全、快充还抗冻
除了生产工艺,为满足客户需求,产品本身的设计也需要下很大功夫。
例如,满足低温性能: -20℃的稳定输出。
为适应北方寒冷地区使用场景, N7 电芯采用双层极耳设计,通过缩短电子传导路径降低内阻,配合电解液配方优化(添加新型低温溶剂) ,使 -20℃环境下的容量保持率达到 90% ,展现了 N7 电芯在低温环境下的良好性能。 在 -30℃低温充放电测试中,电芯仍能实现正常充放电,满足冬季用车基本需求。
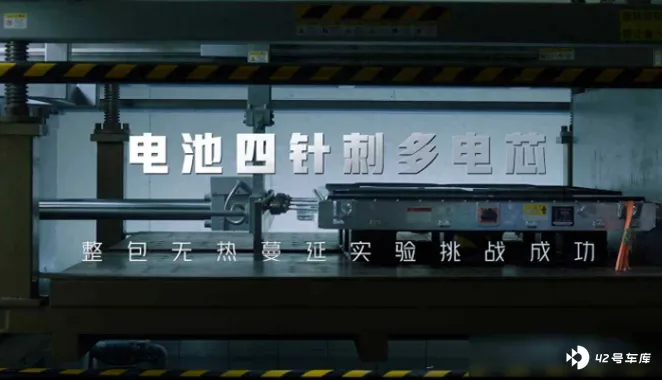
再如,需要满足安全验证:四针穿刺的 「极限挑战」。
东风日产 N7 的四针穿刺实验在业内首次实现:在电池满电且无冷却的情况下, 4 根直径 8mm 的钢针同时刺入电池包,经过 72 小时的静置后, 电池包未出现热蔓延现象,这一安全标准远超国家标准中单针穿刺 1 小时的要求。这是由于欣旺达对 电芯结构 进行了 优化 , 通过 采用宽电芯设计,使挤压强度提升 3 0-50% ;减少极片层数,降低短路时的产热总量;隔膜采用耐高温材料,可承受 180℃以上高温而不熔化。
三是,考虑用户价值:需要做看得见的性能提升。
这些技术最终转化为用户可感知的体验: 超快充方面,搭载 3C 技术的电芯 20 分钟即可充至 80%电量,满足通勤族「即充即走」的需求 ;耐用性上,经过 30 万公里循环测试,电芯功率衰减为 0,相当于家庭用车 10 年的使用寿命;而超抗冻特性,则让北方用户在冬季也能放心使用空调和座椅加热功能。
品控体系:数据与 AI 赋能
除了设计和生产,企业的品控体系也是产品可靠性的重要保障。
该工厂在电芯生产过程中设置了 3 万余个控制点 ,涵盖极片厚度(精度至微米级)、异物管控等多个方面。
其品控数据基准来源于投资 4000 万级的实验室 ,可进行如 PPB 级缺陷控制等检测。
在 AI 应用方面, 官方称电解液研发周期因 AI 模拟替代部分实验而缩短 40% ;生产全流程采用视觉监测与 FTP 神盾系统 , 结合 欣旺达 1 个全球云计算平台,3 个核心技术平台,3 条核心业务数字化 链,实现了 PPB 级别(十亿分之一)的生产制造质量。
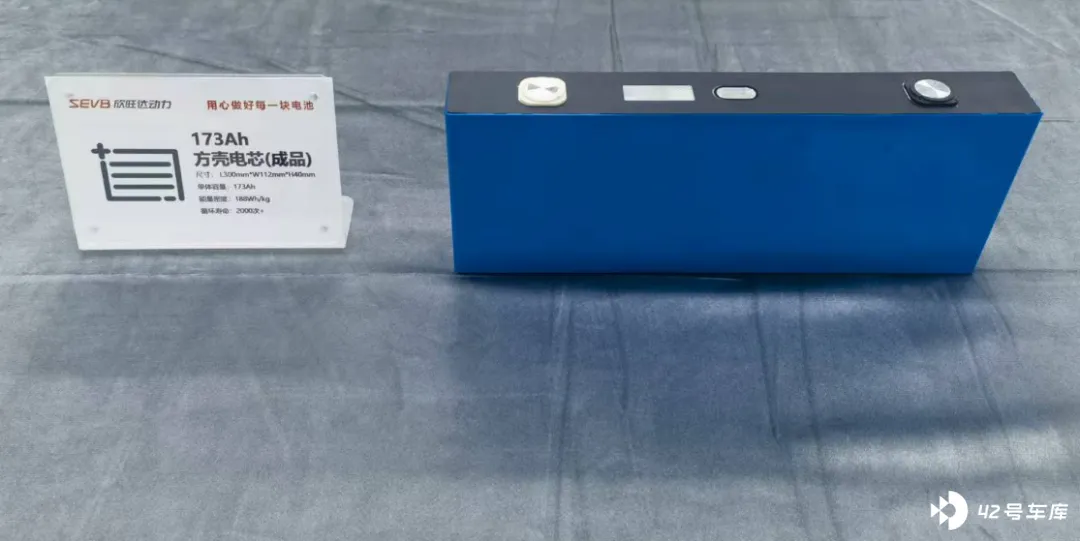
通过与重要合作伙伴东风日产、理想等企业的合作,欣旺达也不断成长与发展,现在 已经成为 中国四家 「全球动力电池一级制造商」之一,在全球已部署十一大生产制造基地。
根据 SNEResearch 数据, 2021-2024 年, 欣旺达 位列中国 HEV 混动汽车锂电池装机量 TOP1 , 2024 年公司位列全球动力电池装机量前十名。 根据权威第三方机构 SNEResearch 的数据, 2024 年欣旺达动力在全球储能电芯市场中以 2% 的市场占比位列第十。
合作模式上,欣旺达实现从 「 标准对接 」 到「联合开发 」 的 转变 ,价值链得以升级。 欣旺达已从单纯提供产品的 1.0 阶段,进化至与客户共创定制化产品的 2.0 阶段,再到如今以用户需求共创为核心的 3.0 阶段。 以与东风日产的合作为例,将日产的 148 项标准落地产线,定制化的 3C 快充电芯满足了车企对快充的需求,优化了车企供应链,在成本与效率之间取得了较好平衡。
如今,双方共同研发的超快充电芯已成为东风日产 N7 的核心配置, 成为 其在合资纯电市场实现突围 的重要 支撑 。