

和产业链朋友聊了聊, 关于特斯拉的 4680 电池,需要产业链的各个维度去更新,从目前来看,在磷酸铁锂内卷越演愈烈的行业现状下,高镍圆柱这个方向,是短期内破局的一个比较现实的做法。
4680 的工艺优化已经进行了很久,这是特斯拉第一款自己生产的电芯,但在流水线及供应链选择等方面还存在一定难度。
调研的内容
●良率问题
4680 电池从 2019 年开始研究,最开始是松下和欧洲化学实验室提出的概念设计,基于全极耳的理论进行优化和改进。从这里面看,电芯开发和电芯制造存在脱节的现象,也就是说良品率的差异并没有反映在这张图上。
备注:4680 的良率短期内到 95% 左右可能是一个很好的数字,对比一下,2170 的良率可能在 99%。
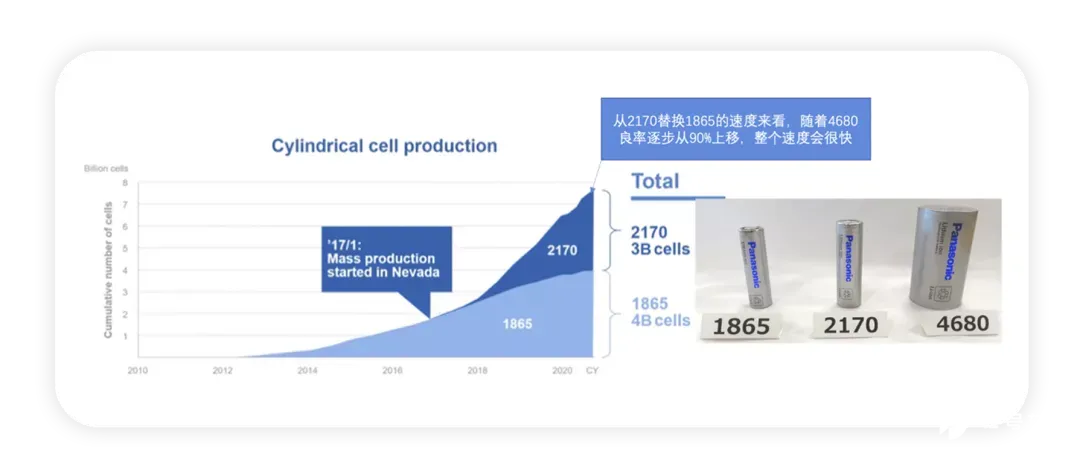
4680 电池最初从实验室到早期的生产线,特斯拉从电池供应商这里吸收了不少的人才深入电芯领域,良品率从刚起来起步只有 15%~20% 左右。随着逐步工艺改进措施的提升,目前良品率已经逐步从 80% 开始进一步爬升到 82%,预期在 2022 年初能实现 88-90%。
◎从现实来看,八成的良品率下,4680 电池大规模量产没有经济性。而 2022 年,即使达不到理想的良品率,特斯拉也需要大规模推进 4680 的落地。
◎从目前的现实来看,4680 大规模量产的经济性设定了 90% 良品率的基准点。
●4680 适用范围
特斯拉的 4680 首用,原计划是在柏林工厂的 Model Y,但欧洲的推迟交付了。
从现在来看,欧洲和北美两边同时都在推进 4680,柏林主要做 Model Y;美国这边首先应用的也是 Model Y。
随着未来良品率提升、成本下降,可能在 model S 和 model X 上使用。
为什么 4680 会用在 Cybertruck?目前来看,4680 能量密度大,充放电性能优异。纯电动皮卡受众面主要是围绕北美地区的需求为主,目前 Rivian 和福特通用都在大规模推动两场,这个车型载荷、行使间距要求大,同时皮卡自身较重,所以对电芯要求比较高。也就是说在 Model S Plaid 上用 18650 和 4680 差异不大,但是在 150kWh 以上的 Cybertruck 上,能量密度带来挺大的差异。
●4680 的外部供应商的进度情况
有点像之前大众定义 590 模组一样,这一次特斯拉给全球电池企业出了一份开卷考试。目前所有厂家都还在解决良品率和量产的问题,这里海外的包括松下,LG,SDI,国内的包括 CATL,EVE,国轩,欣旺达,蜂巢。从 4680 的规格来看,电池样品的测试结果能反映电池未来的产品性能是怎么样,但 4680 要解决的是大规模制造问题,现阶段不同的电池企业比拼的重点还是看良品率,量产的电芯跟实验品、试制品是不一致的,所以对于特斯拉来说,解决了 4680 的设计,后面大规模替换电芯是很容易的。
备注:4680 电芯标准化,其实是把主动权掌握在汽车企业手里面,也就是说定义的 VW 电芯、Volvo 电芯甚至是丰田电芯,都不具备把电芯标准化的能力,也没办法推进全球的电芯企业在同一个擂台上一较高下。
●4680 电池不同的技术路线
4680 的需求只是约束了它体型的大小和全极耳设计方法。从目前来看,各个不同的企业都在评估不同的工艺。比如全极耳焊接工艺上面比较难,不同的路径可以用模切,用揉平,当前的实际的良品率和未来预期的都有差异。
4680 构造和 21700 存在很大的差异,主要是围绕全极耳设计下的变化(集流盘),4680 整体结构是:一层隔膜,两端分别有一层铜箔和铝箔做负极和正极 —— 膜在卷绕过程中容易发生正负极微短路(当自放电流大到一定程度,就会产出不良品)。
在焊接方面,整体封装的焊接工艺使得 4680 电芯的焊接周长和时间增加了(难度在于提高一次焊接的成功率或时间,对设备精度挑战较大),而 4680 电芯全极耳和集流体的留白空间有限,出现了热堆积效应影响一致性,当然这里可能出现跳过整体焊接方式。
◎从内部来看,采用鱼鳞涂覆技术之后当涂覆不均的时候,也会影响良品率。
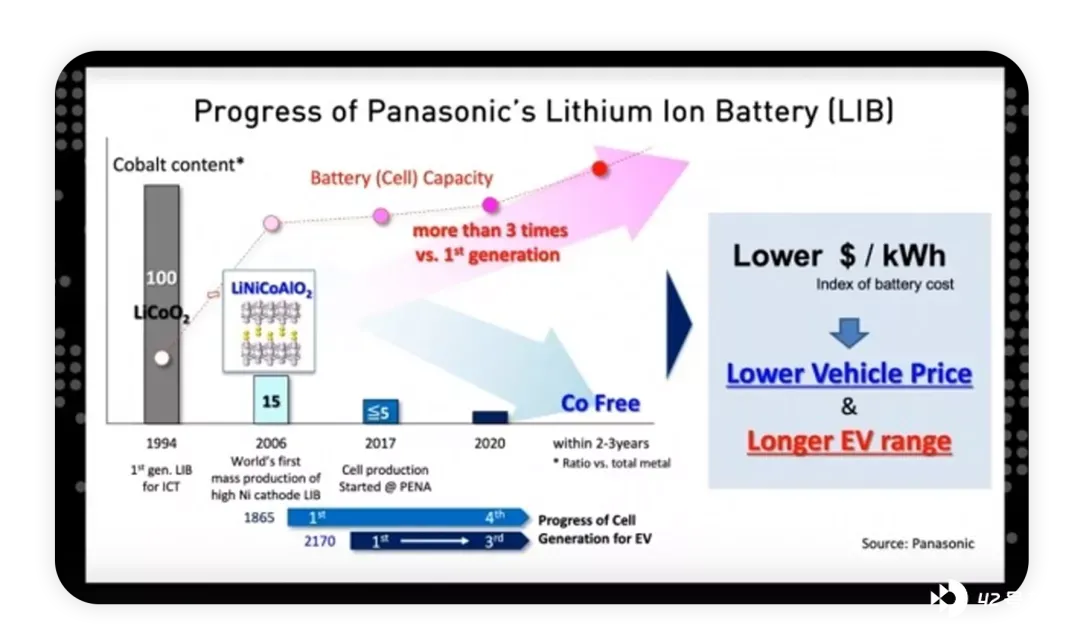
◎从电池材料体系来看,松下使用的是 NCA 和下一代尝试的低钴材料,并且在日本和美国会部分进行。
-
特斯拉第一代 4680 正极是比 NCM811 的镍含量更高 NCM 91 体系。
-
LG 目前在使用 NCMA 的正极。
●4680 的缺点和优点
从目前来看,4680 的缺点在于循环寿命,由于电芯大了,在适宜的运行期间也比 21700 差一些。当然最大的优势还是布置上的提高,4680 先期在 PACK 阶段相较于 21700 提升在 40% 左右(体积),从重量来看,能量密度对比差不多在 30% 左右。
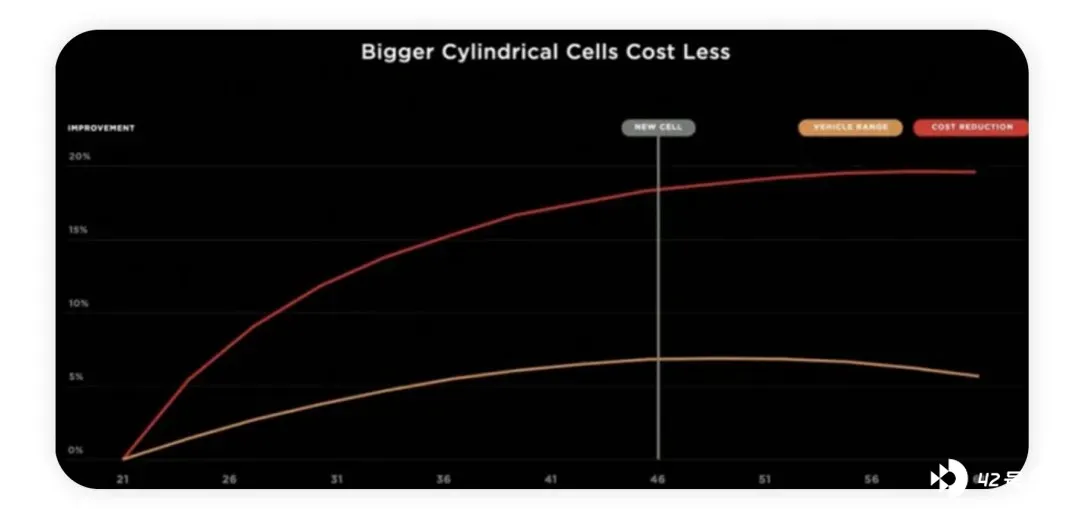
在良品率一致的前提下,以千克和瓦时来对比,单体电芯成本下降 20% 左右。从理想的 Pack 设计来看,可以让 4680 的电芯方式实现电池平台成本下降 50%-60%,主要涉及电池系统制造成本 + 物料成本 + 整车的装配制造 + 物料。
核心还是能够实现电动汽车装配效率提升,节拍速度可以提高 30%,通过设计使得在生产中很多零部件是省去的(电池上盖板、散热管路件,模组固定结构件、阀体)有些工位就直接取消掉了,这也是计算到成本里面的。
小结:这些内容还挺重要的,我后续会持续关注这个内容,把观察到的一些内容和大家做一些分享。

