


作者 | 王凌方
编辑 | 邱锴俊
在动力电池领域,欣旺达以混动电池、快充增混电池、快充纯电电池而为业界熟知。但对电池企业而言,全面覆盖各种储能市场,才能有规模效应以及更强的抗风险能力。
8 月 6 日,欣旺达甩出了又一「王牌」: 588 安时大容量储能专用电芯平台,并发布了 Noah X 3.0 全系列储能系统产品。次日,多家 媒体 走进欣旺达德阳基地,实地探访了 684Ah 叠片电池产线与智能制造体系。
欣旺达此举在于展示,欣旺达覆盖储能和动力,产品都具备 电芯从研发到量产的全链条能力。 在 T Wh (太 瓦时 )储能 时代,欣旺达的 竞争 实力也值得信赖 。
588Ah 电芯平台:不只是 「 做大 」 ,更是 「 做平台 」
在欣旺达储能新品发布会现场,储能事业部总经理陈涛 一上来就开宗明义: 「 588 Ah 这一代产品的意义,不止在于我们把电池做大了多少。如果仅仅是尺寸放大,那只是数字游戏。 它真正的意义在于,它是一款全新的平台型电池。 」
从技术指标来看, 588Ah 电芯 确实交出了一份颇具竞争力的数据: 能量密度达到 417 Wh/L ,相比上一代 314Ah 电芯提升 5.6% ;在 70%SOH 下的循环寿命达到 1 万次,可支撑储能电站 20 年服务寿命; 0.25P 倍率下能效达 96.5% ,以 200 兆瓦时电站为例,全生命周期可节省充电电量约 1000 万度。
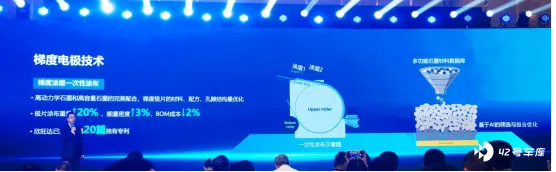
欣旺达储能产品开发专家魏 臻 在技术解读中,将 「 高能量密度、长循环、高能效、高安全、智能化 」 列为 588 电芯的五大技术亮点。其中, 「 梯度极片技术 」 尤为关键 —— 针对 大电芯 , 欣旺达实现了梯度涂层一次性涂布 技术 , 在涂布重量提升 20% 的同时保持电性能不变,能量密度提升 3% 、成本下降 2% 。围绕该技术,欣旺达已完成约 20 项专利布局。
在安全层面, 588 电芯引入了热分解温度提升 30℃ 的高安全电解液,并在电芯内部设计了快速排气通道,可将热失控时的内压降低 30% 。 魏 臻 强调: 「 大容量电芯由于更高的产热量和更困难的散热通道,在安全上面临更大挑战。我们做到电芯容量更大,但更安全。 」
值得一提的是, 588 电芯产线并非由旧产线改造而来。欣旺达明确表示,这是全行业率先实现量产的全新智能化产线, 配备了 AI 视觉检测系统,整线包含 200 多项检测,结合超过 1000 个 2.5D 成像点与 AI 检测技术,可精准识别微米级缺陷 。 「 AI+ 电池 」 的理念不仅体现在制造端,也延伸到运维端 —— 通过融合多维度感知 AI 算法, 欣旺达实现了对储能系统提前 30 分钟的安全预警 。
Noah X 3.0 系统矩阵:一颗电芯,三种形态,全场景覆盖
基于 588Ah 电芯平台,欣旺达同步发布了 Noah X 3.0 储能系统矩阵,三款产品同时亮相:
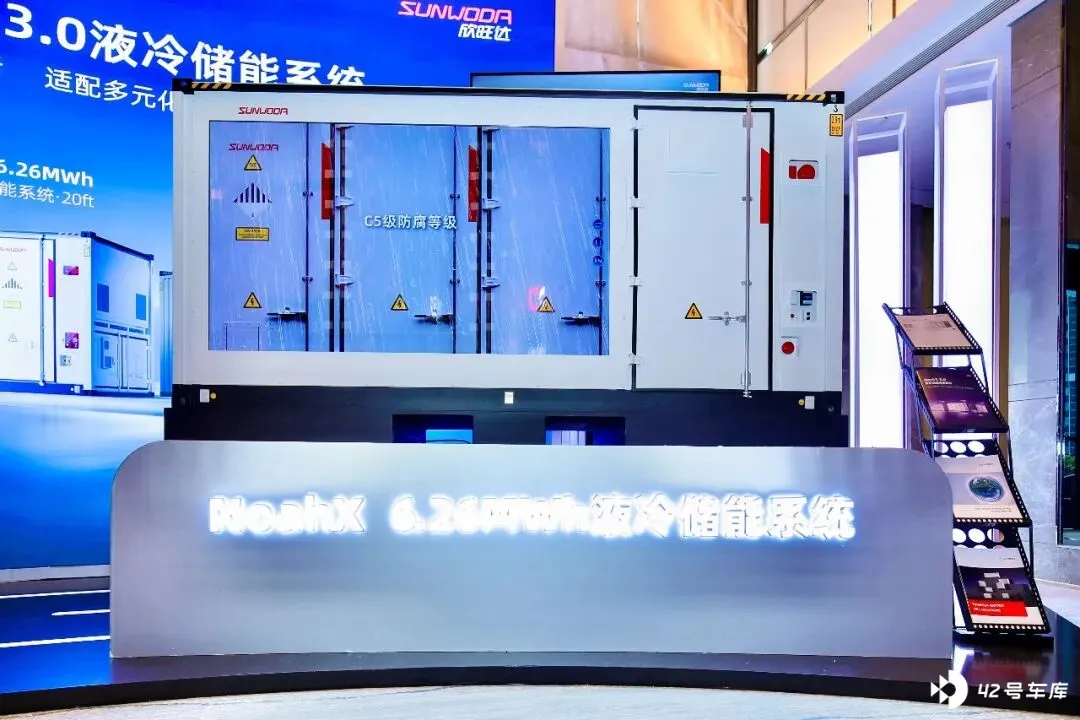
20 尺 6.26 兆瓦时液冷储能系统 —— 面向大基地、独立储能等大规模场景,相比上一代 5 兆瓦时系统,集装箱数量可减少 20% ,占地面积节省最高 20% ,全生命周期成本下降 10% 。
10 尺 3.13 兆瓦时液冷储能系统 —— 针对海外运输及吊装规范设计,满足北欧道路限重、澳洲极端高温、北美严苛安全等差异化市场需求。
10 尺 3.13 兆瓦时交直流一体系统 —— 将 PCS 集成进系统内部,实现「 从电池单元到电站单元」 的跨越,交付更简、运维更轻。
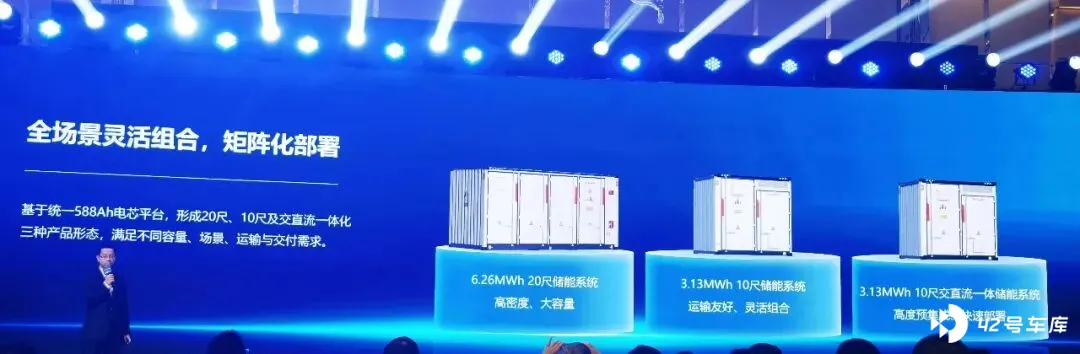
三款产品共享同一颗 588Ah 电芯、同一套热管理架构和同一套安全技术标准。 欣旺达方面表示,这意味着客户无论选择哪一款,都能享受统一的技术迭代、统一的配件运维标准、统一的数据平台。
支撑这一平台化能力的,是欣旺达提出的 「 三全体系 」 :全产业链一体化(从矿产资源到系统集成的全链条布局)、全栈自研(电芯配方、 BMS 、 EMS 、 PCS 全部自主设计)、全生命周期管理(从电芯设计到电站退役的数字化追踪)。
此外, 陈涛在致辞中特别强调: 「 PCS 的电气特性与 BMS 对电芯化学特性的管理策略,是同一拨人一起设计开发的 —— 这种深度协同,是我们一体化的核心优势。 」
智能制造纵深:从 SPC 趋势预警 到 100% 在线 CT 检测
发布会次日, 欣旺达带领媒体 走进 了 位于四川德阳的欣旺达储能生产基地。
在 德阳基地 中,欣旺达向媒体 展示了多项行业领先的实践。
「 SPC (统计过程控制) 趋势预警 」 是典型代表。在涂布工序中,欣旺达不仅实现了智能模头闭环控制 ,即 涂布完成后实时识别均匀性与克重 ,这还不够,他们 更进一步做到了 「 趋势预判 」 : 实时监控涂布 克重 ,不等其超出控制区间,而是在统计趋势出现偏移时,自动化设备已 智能自主 介入调整 。
「 动态 K 值自放电测试 」 则是基于 AI 的数字化流程创新。传统 K 值测试需要在恒定温度下进行长时间静置,而欣旺达通过建立 「 时间 - 温度 -K 值 」 二维动态模型, 无论电芯静置时间和温度处于何种状态,都能智能化换算得出其应得的 K 值基准,从而判断自放电是否合格 。
此外, 在 「 684 Ah 叠片产线 」 上,欣旺达 还 率先实现了全线、全产品 100% 在线 CT 检测 —— 这在行业内尚属首次。 」针对这项检测,欣旺达动力产品工程院院长温业勇进行了 解释, 叠片工艺相比卷绕,极片对齐、隔膜包裹、毛刺控制等环节的偏差概率大幅增加, 「 正负极之间要控制到 0.3 毫米 以内的误差 」 。
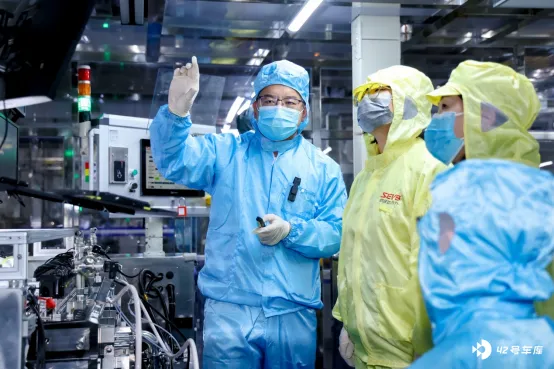
为此, 684 Ah 产线 除了配置 X-ray 检测电芯内部极片损伤外,还 配置了 6 个 CT 检测环,每一颗电芯都要经过三维扫描与 AI 图像合成, 识别极片对位精度 、隔膜完整性等关键指标。据 介绍 , 整 线 CT 检测设备价格 在千 万元 以上 ,但欣旺达坚持 「 不 止上 线外 CT , 还 必须上在线 CT 系统 」 。 「 真心话检测它 并 不直接带来生产价值,但它是保证我们出去的产品 安全性 的关键 」,温 业勇 在技术讨论中表示。
截至 目前 , 684 Ah 相关产品累计出货已超 200 多 万件,未出现质量问题。
在焊接环节,德阳基地引入了 「 环形光斑激光焊接工艺 及焊接质量在线监控系统 」,即 在原有焊接点外围增加环形激光,通过独立控制焊接 中心 区域与环形区域 的功率 ,对熔池深度、宽度及焊接质量实现更多维度的精准控制 , 同时实时在线监控焊接质量及参数优化 。这一工艺已在 产线壳体焊接工序 全面落地。
可以看到, 从涂布工序的 SPC 前置化趋势预判,到 K 值测试的动态建模替代静态管控,再到 684 Ah 产线全球率先落地的全产品在线 CT 检测,欣旺达德阳基地的智能制造体系正在构建一套覆盖 「 材料输入 - 过程控制 - 成品检验 」 全链条的数字化闭环。这套体系的核心逻辑并非简单堆砌检测设备,而是将质量管控从 「 事后拦截 」 前移至 「 事中干预 」 ,从 「 抽检概率 」 升级为 「 全检兜底 」 。
尽管,储能电池和动力电池基本上是两个品类,不过,从技术复用、供应链采购协同、生产技术复用等多个角度,两种电池都是能够相辅相成、彼此加持的。
储能、动力两翼齐飞,几乎是所有电池厂的选择。其实,欣旺达也是全球储能电池 TOP10 的选手。588 安时储能专用电芯平台的推出,有助于欣旺达强化在储能领域的地位,也将间接提升欣旺达动力电池的竞争力。







